中小企業向け
BIツール特集

製造業界でのBIツール活用事例
目次を開く目次を閉じる
目次
製造業でBIツールを活用する主な目的は、生産・品質・在庫などのデータを結び付け、現場や管理部門が判断に使える形にすることです。
生産計画に対する遅れ、不良が集中する工程、在庫の偏りなどを確認するために使います。ただし、画面を作るだけでは業務は変わりません。「誰が、いつ、何を判断するために見るのか」を決め、必要なデータと改善の担当者をそろえることが導入の出発点です。
小さく試す手順を見る製造業でBIツールが担う役割
BIツールは、蓄積されたデータを集計・分析し、グラフや一覧表で共有するための仕組みです。製造業では、生産管理システムの計画・実績、検査記録、在庫情報などを横断して確認する場面で活用します。
生産管理システムやMESとどう違う?
生産管理システムは計画や受発注、在庫などの業務管理、MES(製造実行システム)は工程の進捗や作業実績の把握・管理を担います。BIは、こうした仕組みに蓄積されたデータを使い、部門や工場をまたいで状況を分析する役割が中心です。
製品によって機能は重なりますが、BIを導入すれば生産計画の作成や実績入力まで置き換えられるとは限りません。既存システムに必要な集計・共有機能があるなら、まずその機能で課題を解決できるかを確認しましょう。
Excelを使い続けるか、BIを導入するか
担当者が手元で条件を変えて試算する作業や、単発の分析なら、Excelで足りる場合があります。BIの導入を検討したいのは、複数のファイルから同じ集計を繰り返す、工場ごとに数字が食い違う、会議のたびに資料を作り直すといった負担があるときです。
判断の基準はデータ量だけではありません。更新・配布の手間、利用人数、集計ルールの管理まで含めて考えます。Excelを入力や個別試算に残し、共通指標の確認にBIを使う運用も選択肢です。
製造業のBI活用を、業務と判断から考える
最初に決めたいのはグラフの種類ではなく、改善したい業務です。以下は、用途ごとに必要なデータと判断を整理した設計例です。
生産進捗:遅れている工程と当日の対応を決める
製造指図や受注の番号を手がかりに、計画数量、納期、工程ごとの完了数量、仕掛品の状況を照合します。計画と実績の差を見て、生産管理担当者が作業順序や応援配置を検討する使い方です。
完成数量だけでは、途中工程のどこで仕事が滞っているかは分かりません。納期への影響を判断したいなら、残っている工程や負荷も確認します。多品種少量生産では、数量だけの比較に偏らず、品目や工程ごとの所要時間を踏まえる必要があります。
品質管理:不良の偏りを見つけ、調査対象を絞る
検査結果を品目、材料ロット、設備、製造日時などと結び付け、不良率や不良内容の偏りを調べます。たとえば特定設備で不良が増えていれば、品質管理担当者が設備の状態や加工条件を確認するきっかけになります。
不良件数だけを見ると、生産量の多いラインが問題に見えることがあります。検査数と不良数を合わせて確認し、検査方法や製品条件の違いもそろえて比較しましょう。データ上の関連が見えても、それだけで原因が確定するわけではありません。現物や作業記録を確かめてから対策を決めます。
在庫管理:不足と余剰を、必要な時期と合わせて判断する
現在庫に加え、受注への引当、入出庫履歴、入荷予定、生産に必要な数量と日付を確認します。調達担当者や生産管理担当者が、手配の前倒しや余剰在庫の扱いを検討するための使い方です。
倉庫に在庫があっても、別の受注に引き当て済みだったり、検査待ちだったりすれば、そのまま使えるとは限りません。保管場所や使用可否まで区別し、判断に必要な在庫を定義します。帳簿と実物が合わない場合は、可視化と並行して入出庫の記録漏れも調べます。
設備管理:停止時間と理由から改善の優先順位を決める
設備ごとの運転・停止時刻と停止理由を整理し、故障、段取り替え、材料待ちなどに分けて確認します。保全担当者や現場責任者が、繰り返す停止への対策や段取りの見直しを検討します。
停止時間の長さだけでは優先順位を決められません。後工程への影響や納期への影響も見て、どの設備から対処するかを判断します。停止理由を人が入力する運用なら、迷わず選べる分類と、分類できなかった記録を見直す手順も必要です。
原価管理:どの費用が計画から外れたかを確かめる
品目や製造指図ごとに、材料使用量、作業時間、外注費などを集計し、標準値や見積時の想定と実績を比べます。材料の使用量が増えたのか、作業時間が延びたのかを分けて確認し、工程改善や見積条件の見直しにつなげます。
共通費用の配分方法や未確定の費用が混在すると、比較の意味が変わります。経理・原価管理部門と計算ルールを合わせ、日々の管理に使う暫定値と、締め後の確定値を区別して表示しましょう。
導入前に整えたいデータの条件
品目・設備・ロットを結び付けられるか
システムごとに同じ品目のコードが違う場合は、対応関係を整理します。また、検査結果がロット単位、生産実績が日単位では、特定ロットの不良と製造条件をそのまま照合できないことがあります。
「どの細かさで原因を調べたいか」を先に決め、その単位で記録が残っているかを確認してください。欠けている情報を、BIに取り込むだけで復元することはできません。
工場間で指標の定義と集計時刻がそろっているか
同じ「稼働率」でも、分母に使う時間や、段取り時間をどう扱うかで値は変わります。夜勤の実績を当日と翌日のどちらに含めるかによっても、日別の集計は変わります。
比較する指標には、計算式、対象範囲、除外条件、締め時刻を決めておきます。定義がそろわない段階では、工場間の順位を付けるより、各工場で同じ条件の推移を追うほうが適切です。
判断に間に合う頻度で更新できるか
BIの画面を更新しても、元データの入力が前日で止まっていれば、現在の状況は分かりません。入力、データ取得、BI側の更新それぞれにかかる時間を確認します。
毎朝の生産会議なら会議前までの更新、稼働中の進捗調整なら判断に必要な間隔での更新を要件にします。画面には最終更新時刻も表示し、古いデータを最新と誤認しないようにしましょう。更新方式によって扱いが異なることは、BI製品の公式技術資料でも説明されています。
※参照元URL:Microsoft Learn「Power BIでのデータ更新」(https://learn.microsoft.com/en-us/power-bi/connect-data/refresh-data)
製造業・製造関連業務のBI活用事例
以下は、公開事例に記載された当時の取り組みです。自社への適用を考える際は、導入した製品名だけでなく、何を整備し、どの業務を変えたかに注目してください。
大平洋機工:基幹刷新に伴う帳票開発の負担を抑える
大平洋機工では、基幹システムの移行に合わせて、帳票の作成やデータ抽出を担う仕組みを整備しました。帳票を自社で作成することで、基幹側で必要になる帳票開発の費用を抑えています。営業カレンダーを反映した出荷予定表などにも活用しています。
日常の帳票をどこで作成・保守するかを見直した例です。
※参照元URL:Data Knowledge公式サイト「大平洋機工の導入事例」(https://www.dataknowledge.jp/case-taiheiyo-kikou.html)
象印マホービン:基幹刷新時も現場の使い方を維持する設計
象印マホービンは、長年使ってきた基幹システムの再構築に際し、BIの利用環境も見直しました。現場に公開するデータファイルのレイアウトを新基幹の稼働後も維持し、利用者が従来の使い方を続けられる設計を採用しています。
出典は新基幹の稼働前の説明です。刷新後の効果が検証された事例としてではなく、既存業務との連続性を考慮した設計例として参考になります。
※参照元URL:Data Knowledge公式サイト「象印マホービンの導入事例」(https://www.dataknowledge.jp/case-zojirushi.html)
三島食品:データ取得と画面の内製を進める
三島食品では、手作業の管理板による情報共有に、即時性や正確性の課題がありました。IoTによる設備データの取得とBIによる可視化を進め、生産スケジュール、設備の稼働状況、温湿度などの把握に活用しています。
2024年公開の事例では、社内で開発・運用する画面が100を超えています。データを集める仕組みに加え、現場で使う画面を社内で作る体制も整えた取り組みです。
※参照元URL:内田洋行公式サイト「三島食品の事例レポート」(https://www.uchida.co.jp/system/report/20240014.html)
郷商事:在庫資料の作成と棚卸差異の課題に対応する
メーカー機能商社の郷商事では、在庫資料の作成や、理論在庫と実在庫の差異が課題でした。基幹システムからのデータ取得を自動化し、その都度資料を作成せずに在庫を確認できる環境を構築。入力漏れに起因する在庫差異や棚卸誤差の改善が報告されています。
材料ロスの削減や需要予測を踏まえた仕入計画は、事例中では今後の展望です。成果として確認できる範囲と、次に取り組む課題を分けて捉える必要があります。
※参照元URL:ジール公式サイト「郷商事の導入事例」(https://www.zdh.co.jp/customer/gohshoji/)
杉並電機:作業ログと生産計画を照合し、当日の采配に使う
杉並電機では、作業者が作業の節目に入力するログと生産計画を、ガントチャートで確認できる仕組みを構築しました。管理者は前日までの進捗を踏まえて毎朝の計画を更新し、当日の采配を変更できるようにしています。
設備データを大量に集める方針から、判断に必要な作業ログを記録する方針へ切り替えた点が参考になります。情報の収集方法と、管理者が行う判断を結び付けた例です。
※参照元URL:ウイングアーク1st公式発表「杉並電機の導入事例」(https://corp.wingarc.com/public/202003/news1248.html)
※関連資料:MONOist「杉並電機の取材記事」(https://monoist.itmedia.co.jp/mn/articles/2004/08/news020.html)
製品を比較する前に決めたい選定条件
候補を評価する際は、機能一覧だけでなく、自社のデータと利用場面で確かめます。見積もりや試用を依頼する前に、次の条件を整理しておくと検証する対象が明確になります。
- 既存データとの接続
- 生産管理・検査・在庫のどこから取得するか。必要なデータを取り出せるか。別途の加工や連携開発は必要か。
- 更新と表示の性能
- いつまでに更新を終えるか。実際のデータ量と同時利用人数で表示が間に合うか。
- 現場での操作
- 工場・品目・期間を担当者が絞り込めるか。利用する端末で数字や異常箇所を確認できるか。
- データの公開範囲
- 工場・部門・役職ごとの閲覧範囲と、原価などの情報の扱いを設定できるか。
- 保守と引き継ぎ
- 画面や計算式を誰が直すか。基幹システムの変更時に誰が対応するか。
- 費用の範囲
- 利用料に加え、データ整備、連携開発、画面作成、教育、保守のどこまでが見積もりに含まれるか。
工場のデータを外部へ送れるか、工場内のネットワークから利用できるかなど、設置・利用環境の条件も情報システム部門と確認します。クラウドか社内設置かは、こうした条件を明らかにしてから検討しましょう。
試用では、きれいに整えたサンプルだけでなく、欠損や訂正が含まれる実務に近いデータを使います。接続できることに加え、数字が正しく、必要な時刻に確認でき、担当者が操作できるかを確かめます。
BI導入を小さく始め、効果を確かめる手順
-
最初のテーマと、変えたい判断を一つ決める
「工場全体の見える化」だけでは、完成したかどうかを判断できません。たとえば「毎朝、生産管理担当者が遅れている製造指図を確認し、当日の作業順序を決める」と、対象と用途を絞ります。
対象の業務、使う人、データの管理者、改善後の状態を決めてから試作します。
-
現在の帳票と照合し、数字が合わない理由を調べる
試作した画面の値を、同じ期間・同じ対象の既存帳票と照合します。合計だけでなく、品目別や工程別でも確認してください。差があれば、締め時刻、取り消しデータ、重複、単位の違いなどを調べます。既存帳票が正しいとも限らないため、差のある明細まで戻って確かめます。
試行の合格条件には、「主要指標の差異を説明できる」「会議開始前に更新が終わる」「利用担当者が必要な対象を自分で絞り込める」などを設定します。これらは評価項目の例であり、期限や許容範囲は対象業務に合わせて決めます。
-
数字を見た後の対応と、画面の管理者を決める
納期に影響する遅れがあれば誰へ連絡するか、不良が増えたときは誰が現物を確認するかを、現場の業務ルールと合わせて決めます。ベテラン担当者の経験も、確認する条件や対処の理由として共有しましょう。
画面の作成担当者に加え、指標の定義を決める人、入力漏れを直す人も必要です。計算式やデータの取得元を記録し、担当者が交代しても運用を続けられるようにします。
-
集計の負担と、現場の改善成果を分けて測る
資料作成時間の短縮と、不良・在庫・納期の改善は別々に評価します。資料作成が速くなっても、現場の行動が変わらなければ、不良率などの改善につながったとは判断できません。
導入前後で比較する項目として、次のようなものが考えられます。
- 資料作成や数字の突き合わせにかかる時間
- 問題が発生してから把握・対応するまでの時間
- 対象工程の不良率、停止時間、在庫差異、納期遵守率
- 入力やデータ修正、画面保守に新たにかかる時間
生産量や製品構成の違いも確認し、BIの導入効果と、それ以外の変化を混同しないようにします。費用を評価する際も、削減できた作業と新たな運用負担を両方見ます。
製造業のBI導入でよくある疑問
紙の日報が残っていても始められる?
必要な項目をデータ化できれば、一部の業務から始める方法があります。すべての紙帳票を移す前に、最初のテーマに必要な項目と入力時刻を絞ってください。転記が増えるだけにならないよう、既存記録との二重入力を減らす方法も検討します。
需要予測や不良原因の特定まで任せられる?
予測機能を備えるBIもありますが、利用できる機能やデータの条件を確かめる必要があります。過去の時系列を使った予測機能があっても、自社の需要変動を十分に捉えられるかは別の検証です。
予測を仕入れに使うなら、過去の実績に対してどの程度外れるかを確かめます。不良分析でも、BIで見つけた偏りを手がかりに、現場で原因を検証する工程が必要です。
設備の異常監視や自動制御にも使える?
設備の状態を画面で確認することと、設備を自動で停止・制御することは、分けて要件を決めます。停止や制御まで必要なら、BI画面の導入だけで完結すると考えず、設備側の制御システムとの連携を含めて設計してください。
最初に決めるのは、BIで変えたい業務
製造業でBIツールを活用するには、改善したい業務を選び、必要なデータ、数字の定義、更新のタイミング、判断する担当者をそろえる必要があります。
まずは、現在使っている帳票や会議を一つ選び、「何を確認するのに時間がかかるか」「確認後に誰が何を決めるか」を整理してください。その業務を小さく試作し、数字の正しさと実際の使い勝手を確かめることが、導入範囲を判断するための材料になります。
このメディアでは、脱Excelを推進し、社内のデータ活用を実現する中小企業向けのBIツールをまとめています。
業界によって活用目的や導入に必要なツールの条件が少しずつ異なります。以下のページでは業界別におすすめのツールを紹介していますので、ぜひチェックしてみてください。
業界別|
おすすめのBIツール3選
おすすめのBIツール3選
数あるBIツールの中から自社に適した製品を見つけるのは難しいもの。
業界によって活用目的も異なり、小売業・ECは顧客・販売データの分析、製造業は生産・品質データの可視化、金融業はリスク管理やコンプライアンス対応など、自社が求める導入効果に合ったツール選びが、データを有効活用できるかを左右します。ここでは、業界別におすすめのBIツールを紹介します。
小売・ECの分析をすぐ始めたい小売業・EC向け
クラウドフォーミュラCloud Formula

※引用元:Cloud Formula公式HP(https://stkqps2z.lp-essence.com/)
小売業・EC向けの分析/機能
- 売上、顧客データ分析
- 購入チャネル分析
- RFM(購入日・購入頻度・購入金額)分析
- バスケット(買い合わせ)分析
小売業・ECにおすすめな理由
- 分析スキルがなくてもデータ準備のみで済むため、迅速な施策実行を実現。小売・ECに必要な分析を自動化します。
- 月額55,000円から利用可能。「売上レポートを見やすくしたい!」といったシンプルな要望でもコスパ良く使えます。
担当者レベルでデータ活用したい製造業向け
データナレッジData Knowledge
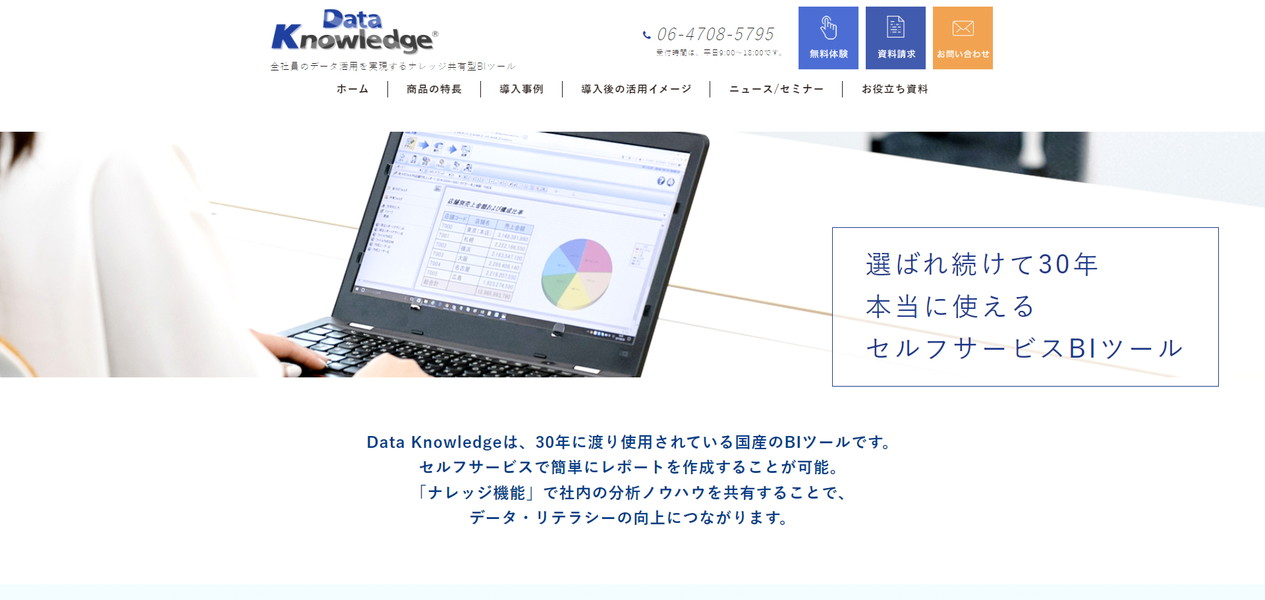
※引用元:Data Knowledge公式HP(https://www.dataknowledge.jp/)
製造業向けの分析/機能
- 生産・品質・在庫・原価などデータの可視化
- 複数DBの柔軟な連携・データ処理
- 帳票・レポートの作成/共有機能
- 必要なデータをすぐに閲覧できるポータル機能
製造業におすすめな理由
- 部門別に管理されたデータを抽出・可視化。毎月の生産実績・品質記録などのレポートを現場担当者自ら作成でき、日常の負担を削減します。
- 複数のデータベースにアクセスして集計・レポート化。ノーコードなので、特別な知識がなくても使いこなせます。
セキュリティ基準が厳しい金融業向け
モーションボードMotionBoard
※引用元:MotionBoard公式HP(https://www.wingarc.com/product/motionboard/features/index.html)
金融業向けの分析/機能
- パレート図、ヒートマップなどの顧客分析
- 地図機能(競合店・エリア分析)
- 相続管理ワークフロー
- 経済産業省への報告資料の自動生成
金融業におすすめな理由
- 情報セキュリティの国際規格ISMSやFISCの認証済み※2。オンプレでの導入可でセキュリティ基準が高いのが特徴です。
- SFAや他データベースなど異なるソースとも柔軟に連携可能で、営業店の進捗管理などの効率化につながります。
※1 参照元:MotionBoard公式HP(https://corp.wingarc.com/security_governance/certification.html)